钢结构焊接施工的五项核心措施
2026-10-23 09:26 陕西钢结构 华邦钢结构
焊接质量是钢结构安全的关键环节,裂纹、气孔、夹渣及未熔合等缺陷若未及时发现,可能埋下严重隐患。建立系统化的施工防控措施,从人员、材料、环境、工艺到检验全流程管控,是保障焊缝质量的有效途径。以下是钢结构焊接施工的五项核心措施。
一、人员资质与培训管理
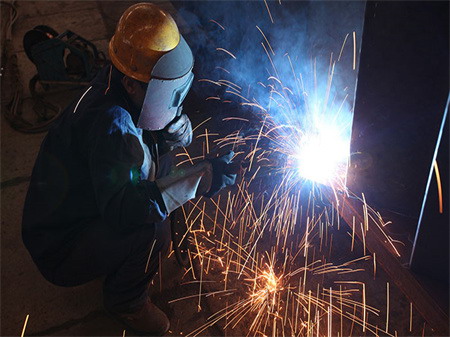
焊工是焊接质量的直接执行者,须持有与施焊项目相匹配的资格证书,严禁无证上岗。工程开工前,应对焊工进行专项技术交底,明确焊接工艺参数、接头形式及质量要求。对于新型材料或特殊工艺,应组织模拟试焊,考核合格后方可正式作业。建立焊工质量档案,记录每位焊工的焊缝合格率,对连续出现不合格焊缝的人员进行再培训或调岗。
二、焊接材料与设备管控
焊条、焊丝及焊剂应与母材匹配,进场时核查质量证明书,按规范进行烘焙和保温。低氢型焊条须在使用前按规定温度烘干,现场配备保温筒,随用随取。焊接设备应定期校验,电流表、电压表须计量合格。电缆接头牢固无破损,接地线直接连接工件,避免通过其他构件形成回路,防止电弧击伤母材。
三、焊前准备与环境控制
焊接前须彻底清除坡口及两侧20毫米范围内的油污、铁锈和氧化皮。组对间隙、钝边尺寸及错边量应符合工艺要求,过大或过小均影响熔透质量。焊接环境温度低于5摄氏度时,应对母材进行预热;风速超过每秒2米时,应设置防风棚,防止气孔产生。雨雪天气露天作业应停止焊接,避免氢致裂纹。
四、焊接过程参数监控
焊接电流、电压及速度应严格按工艺评定确定的参数执行,不得随意调整。多层多道焊时,控制层间温度在150摄氏度至250摄氏度之间,过高导致晶粒粗化,过低易形成淬硬组织。每道焊缝完成后,清理焊渣并检查表面成形,发现裂纹、咬边等缺陷立即打磨返修。重要焊缝应实行旁站监督,实时记录焊接参数,确保过程可控。
五、焊后检验与缺陷追溯
焊缝完成后24小时,方可进行无损检测,避免延迟裂纹漏检。外观检查合格后,按设计比例进行超声波或射线检测,重点排查梁柱节点、柱脚及支撑连接处。建立焊缝编号与焊工对应关系,实现质量追溯。不合格焊缝应分析原因,制定返修工艺,同一部位返修不宜超过两次,防止反复加热导致材料性能劣化。