钢结构焊接工艺的优化要点
2026-10-19 09:47 陕西钢结构 华邦钢结构
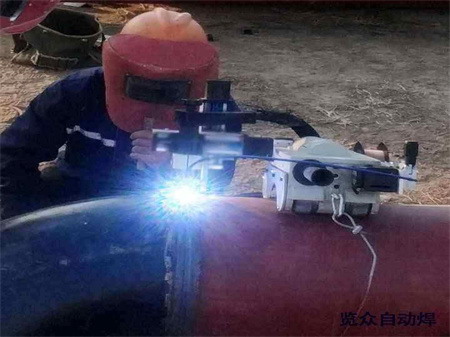
钢结构焊接是钢结构件成型、节点连接的核心工序,焊接工艺的优劣,直接影响钢结构焊缝强度、结构稳定性和外观质量。通过科学优化钢结构焊接工艺,可有效减少气孔、夹渣、变形、裂纹等常见缺陷,提升整体工程施工品质。
一、优化焊前预处理工艺
焊接前期准备是质量把控的基础环节。施工前需彻底清理焊接坡口及周边区域,去除油污、锈蚀、氧化皮及水分,保证焊接界面干燥洁净。同时根据钢材材质、板厚匹配焊材,提前做焊接工艺评定,确定适配电流、电压与焊接速度,规避前期参数偏差引发的焊接隐患。
二、优化焊接参数与工序
结合构件厚度与受力等级微调焊接参数,薄板采用小电流、快速焊工艺,规避烧穿变形;厚板采用分层、分段焊接方式,均匀释放焊接应力。针对长焊缝采用对称施焊、间隔施焊手法,有效降低构件热变形概率,保障钢结构件尺寸精度。
三、优化应力与变形控制
焊接过程会产生温度应力,容易导致构件翘曲、偏移。优化时可采用预留收缩余量、刚性固定辅助措施,配合实时测温管控层间温度。焊接完成后通过时效处理、局部锤击等方式释放残余应力,稳定构件形态,提升节点受力均匀性。
四、优化焊后检测与修补工艺
完善焊后验收流程,对关键焊缝开展外观检查与无损检测,及时排查细微缺陷。针对局部瑕疵采用规范修补工艺,避免反复焊接损伤母材。同时做好焊缝防腐补涂,强化焊接节点耐久性能,全方位提升钢结构焊接施工整体质量。